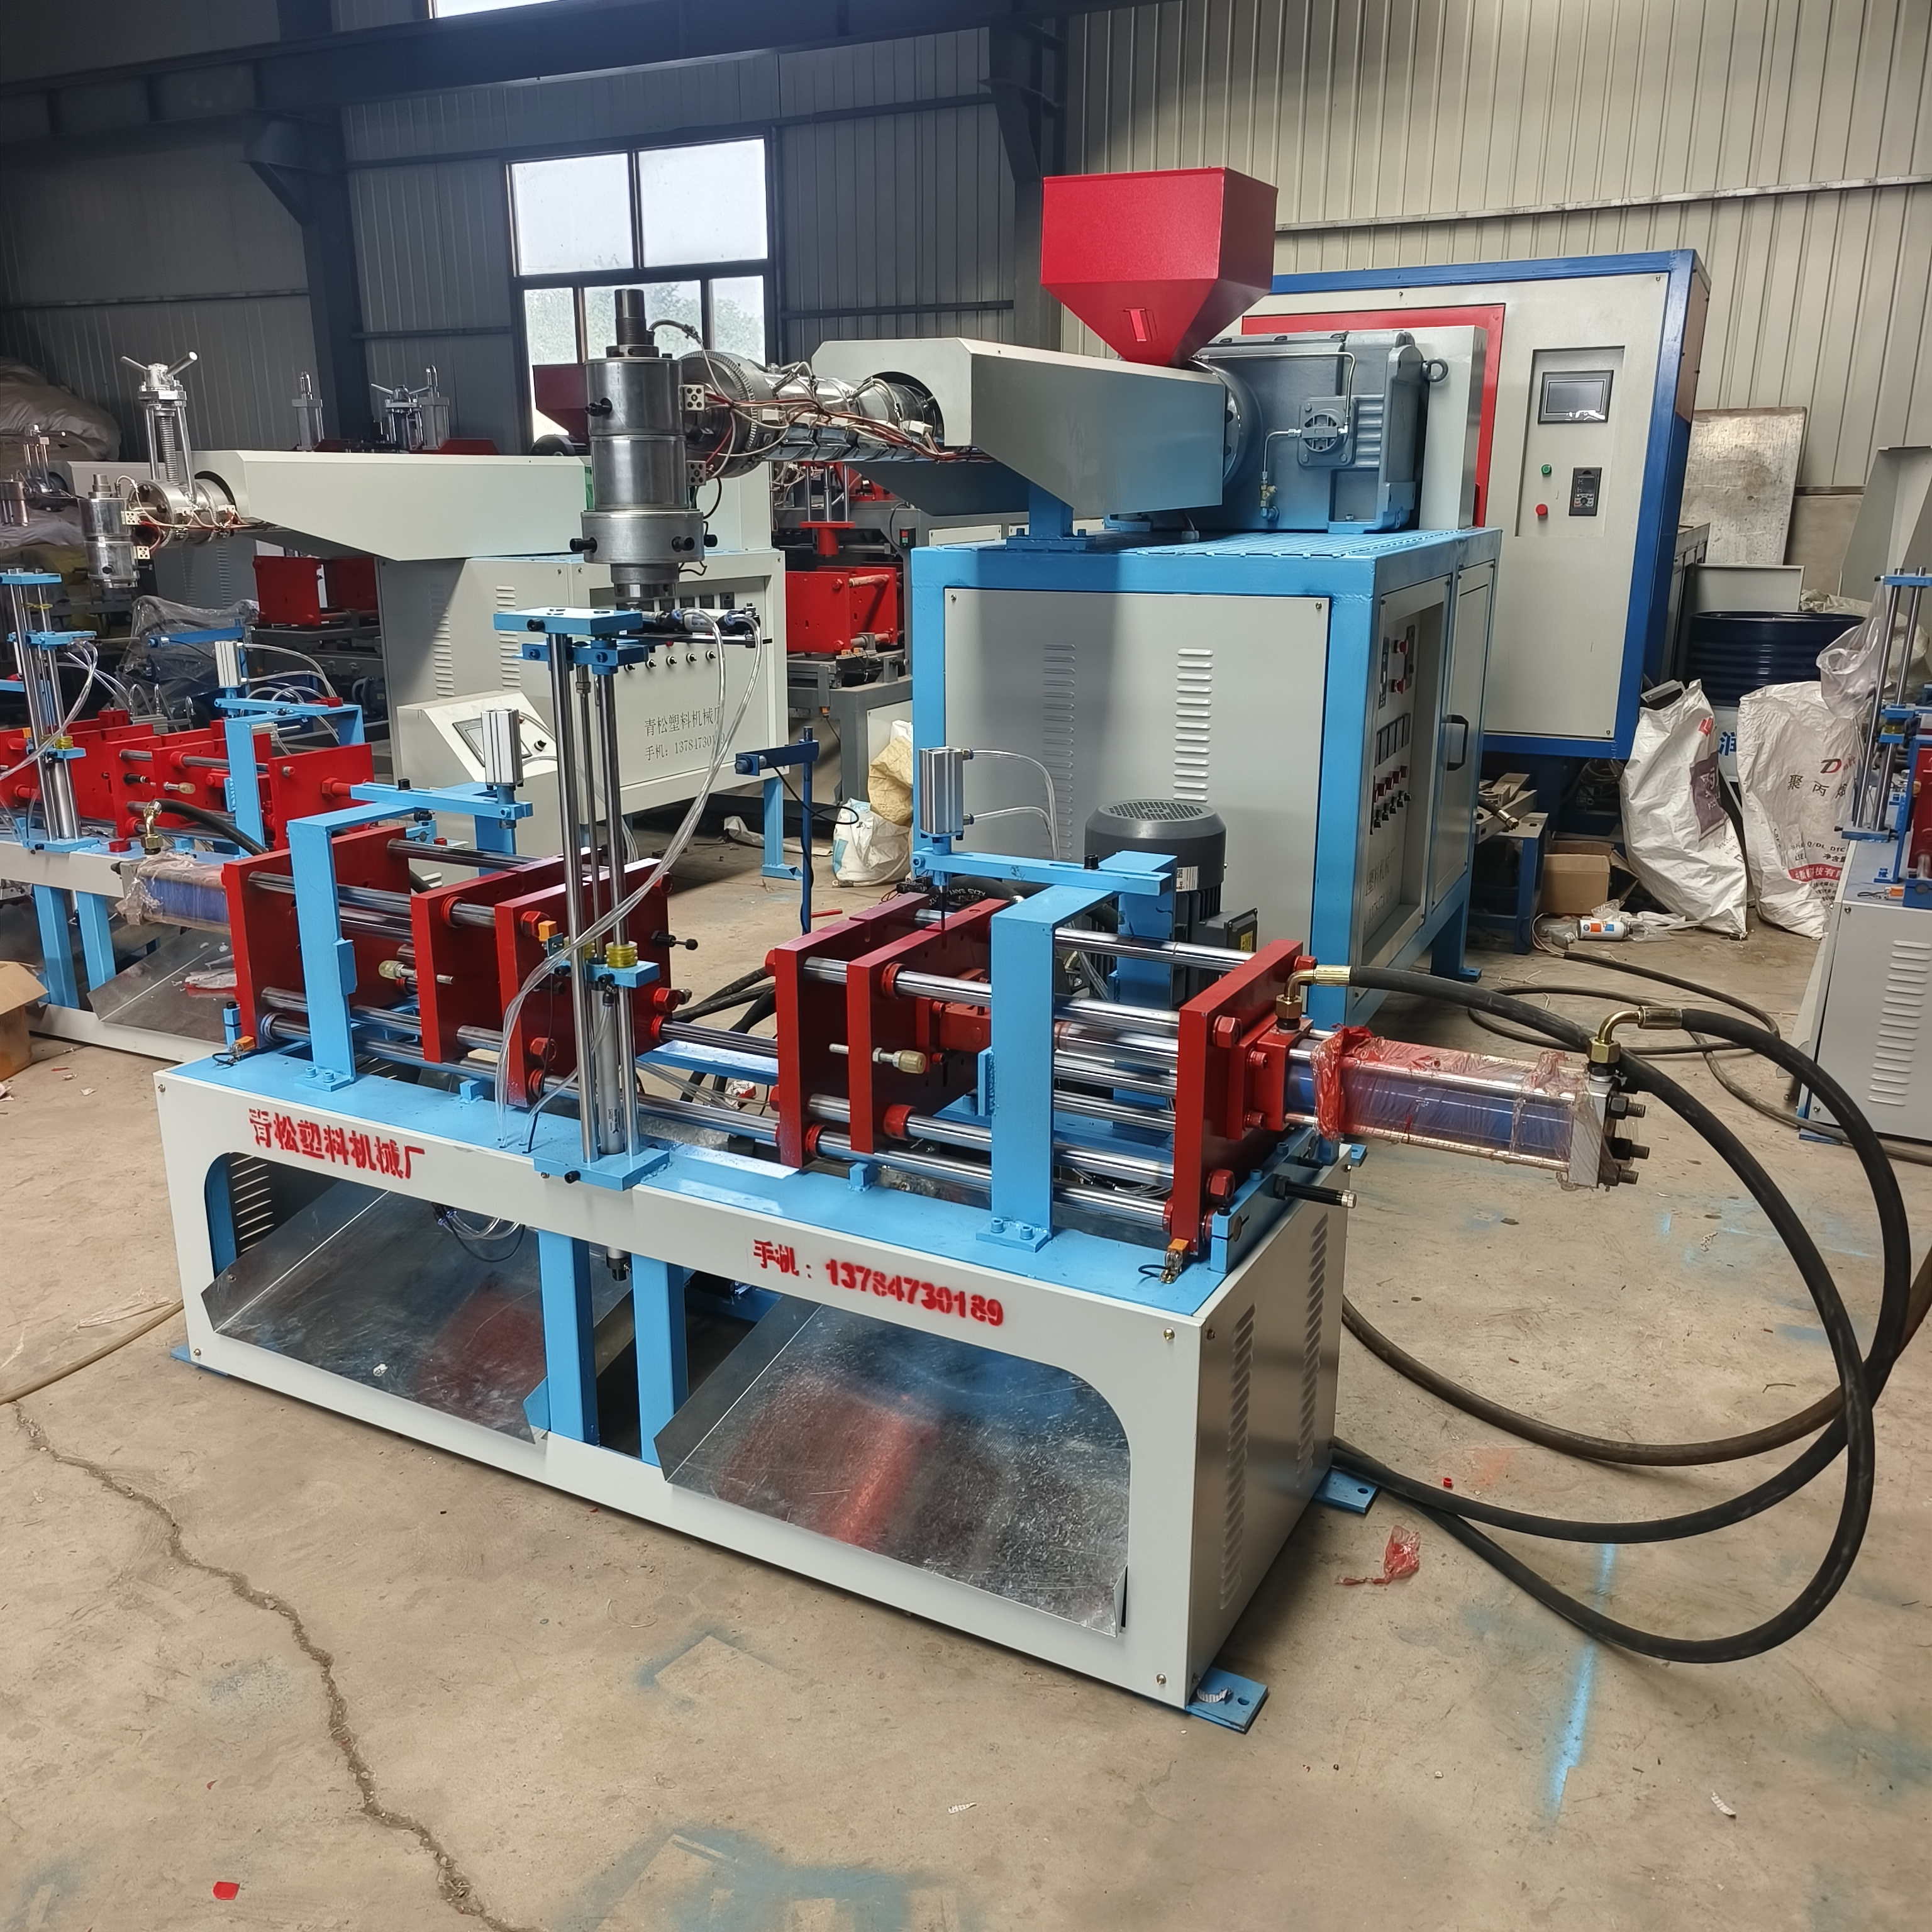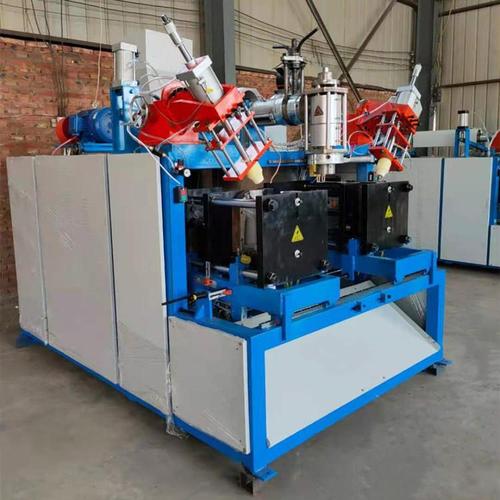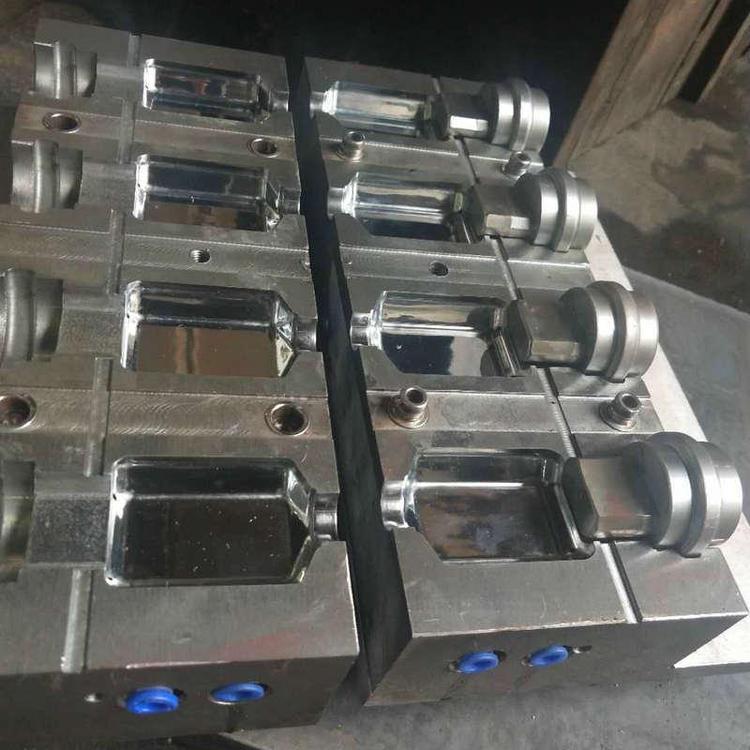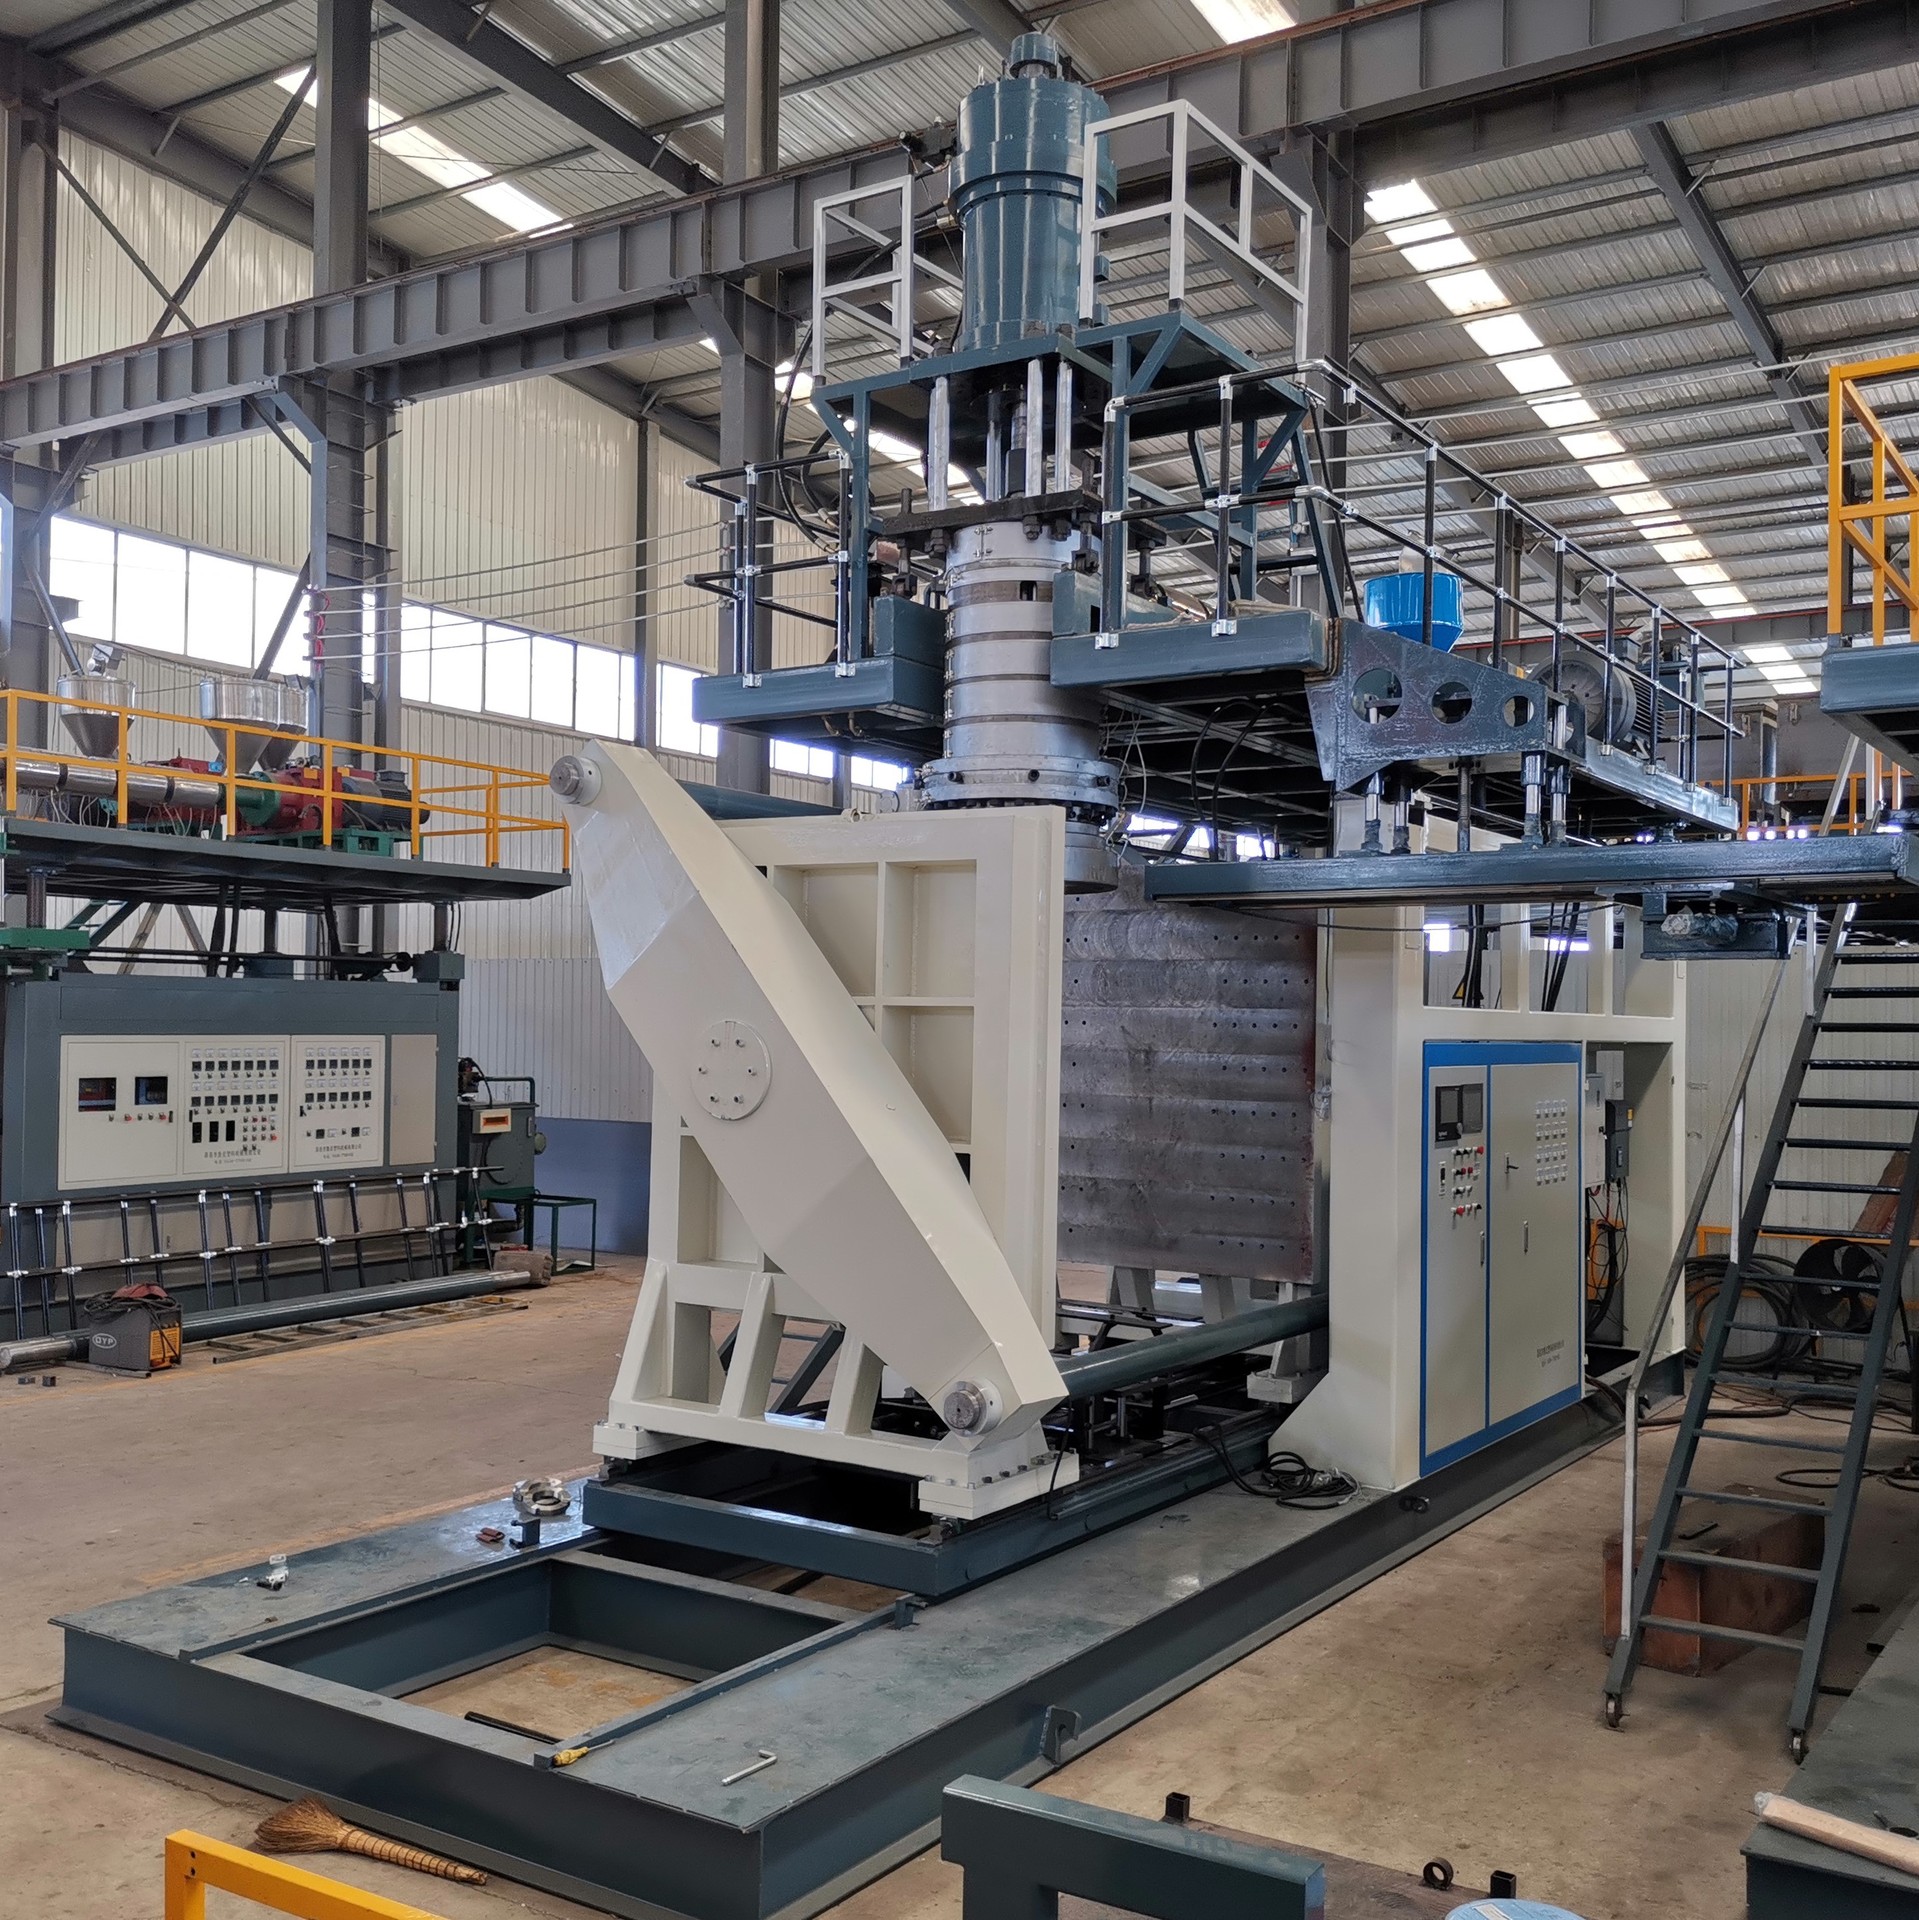
一升吹塑机,是面向最大 1L 容积中空塑料制品开发的挤出吹塑成型专用设备,适配 1L 规格各类塑料中空容器生产,广泛用于日化洗护包装、消毒用品包装、小型化工试剂包装等领域,可使用 HDPE、LDPE、PP 等多种热塑性原料成型,通过更换配套模具,生产不同外形的 1L 容量塑料瓶,是中小容量包装容器生产的常用成型设备。该设备针对 1L 制品的成型特点做专项优化,在型坯挤出、锁模、冷却、吹气系统进行适配设计,平衡生产效率、制品成型质量与设备运行稳定性,满足 1L 中空容器连续化生产需求。
整套设备由挤出塑化系统、模头及型坯壁厚控制系统、锁模移模机构、吹气系统、冷却循环系统、液压气动单元、电气控制系统组成。挤出塑化系统包含料筒、螺杆、驱动电机、分段加热组件,塑料颗粒原料投入料斗,进入料筒内部,螺杆旋转输送原料,配合多段独立加热,将固态塑料颗粒熔融塑化为均匀熔融熔体,确保熔体温度稳定,塑化程度一致,避免熔体局部过热或者塑化不足,防止成型后的瓶体出现色差、麻点、内部气泡等缺陷。螺杆结构适配 1L 制品的原料挤出需求,塑化能力匹配制品单次用料重量,确保型坯挤出长度、重量稳定,确保每一件制品原料用量波动控制在合理范围,确保成品壁厚一致性。
模头系统负责挤出管状型坯,配套型坯壁厚控制模块,可沿着型坯长度方向动态调整壁厚,针对 1L 瓶子瓶身、瓶肩、瓶口不同位置的受力需求设置差异化壁厚,瓶口位置确保足够壁厚,螺纹成型完整,确保瓶盖旋合密封效果;瓶身壁厚均匀,降低灌装液体之后瓶体形变风险。锁模机构为成型模具提供锁紧力,锁模力匹配 1L 容器吹胀时内部气压产生的撑开力,合模后模具分型面紧密贴合,抑制溢料飞边,减少后续修边工序工作量。锁模开合动作运行平稳,降低机械冲击,减少模具损耗,确保长时间连续生产条件下,制品外形尺寸稳定。
吹气系统提供成型所需压缩空气,控制吹气压力、吹气开启延时、保压时长,在型坯进入模具型腔、合模完成之后通入压缩空气,将高温型坯均匀吹胀贴合模具型腔内壁,塑造瓶体完整外形。冷却系统分为模具冷却和料筒温控辅助冷却,模具内部加工冷却流道,循环冷却水带走热量,加速瓶体冷却定型,缩短成型周期,提升单位时间产出;料筒冷却辅助稳定塑化温度,避免原料过热分解。冷却水路布局经过优化,瓶体各个区域冷却速率均衡,减少脱模之后瓶体收缩、变形,确保瓶体外形尺寸稳定,适配自动化灌装流水线。
电气控制系统采用 PLC 搭配触摸屏人机交互界面,所有生产工艺参数集中在屏幕设置,各区加热温度、挤出速度、锁模时序、吹气压力、保压时间、冷却时长等参数均可保存存储,生产同一款 1L 制品时,直接调取预设工艺参数,减少每次换产调试时间。系统集成设备状态监测,温度、压力、动作异常时进行提示,便于操作人员快速排查故障,减少不良品产生。设备有单工位、双工位两种结构可选,双工位机型可以交替完成挤出、成型动作,在一侧模具冷却制品的同时另一侧挤出型坯,提升单位小时产量,适合大批量持续生产;单工位机型结构简单,维护成本低,适合多款式 1L 瓶子小批量轮换生产。
设备支持快速换装模具,更换对应模具并调整工艺参数,即可生产不同外形的 1L 中空塑料容器,适配多种包装产品柔性生产。设备出厂前会完成整机空载调试,搭配对应模具进行带料试机,检验成型瓶体外观、壁厚、尺寸稳定性,排查装配隐患。设备操作逻辑简单,操作人员经过基础培训,掌握原料特性、基础参数调整逻辑,就可以完成日常生产操作。设备日常维护主要包含料筒原料清理、液压气动元件检查、冷却水路除垢、运动部件润滑保养,规范维护能够延长设备使用寿命,降低停机故障概率。
1L 包装容器在日化、消毒行业应用广泛,这类产品大批量生产时,对瓶体尺寸一致性、壁厚均匀度、外观光洁度都有要求。该设备针对这类生产需求优化,降低生产过程制品之间的质量波动。设备可以作为新建生产线的成型主机,也可以用于原有产线扩产,适配不同规模生产企业。设备配套工艺参考,针对不同原料成型 1L 制品,提供温度、压力、成型周期参考参数,缩短客户试模周期,减少试产原料损耗,帮助客户快速稳定投产。